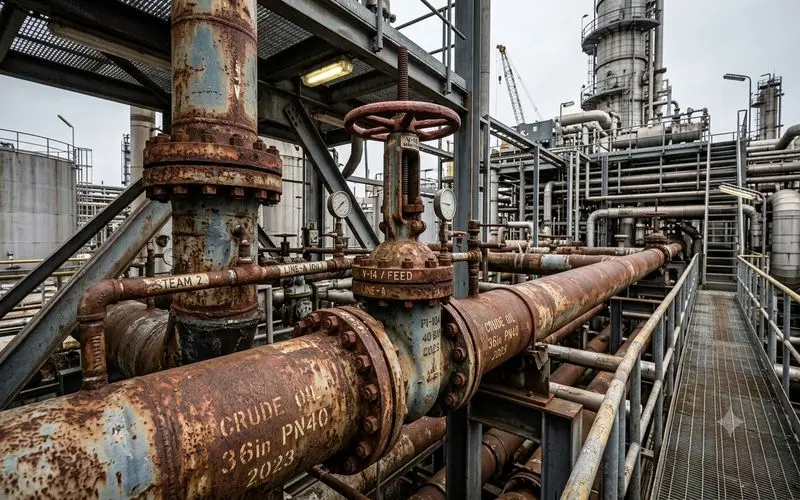
خوردگی لوله از زمانی اهمیت عملی پیدا میکند که ضخامت جداره بهتدریج کاهش پیدا کند و ظرفیت تحمل فشار خط تحت تأثیر قرار بگیرد. در خطوط صنعتی، انتخاب متریال مناسب مانند لوله مانیسمان، بررسی ترکیب سیال و پیشبینی شرایط بهرهبرداری، نقش مستقیمی در کنترل سرعت تخریب دارند. یک انتخاب درست در مرحله طراحی میتواند هزینههای بازرسی، تعمیر و تعویض را در سالهای بعد کاهش دهد.
سرعت خوردگی لوله به عوامل مختلفی مانند رطوبت، اکسیژن، دما، کلرید، رسوبات و مواد شیمیایی موجود در سیال وابسته است. در تجهیزاتی که دمای کاری بالایی دارند، انتخاب متریال مقاوم و مناسب مانند ورق آتشخوار نیز اهمیت پیدا میکند؛ زیرا شرایط دما و محیط عملیاتی، رفتار متریال و دوام تجهیزات را تغییر میدهند.
مسئله اصلی در بررسی خوردگی لوله، فقط مشاهده زنگزدگی روی سطح نیست. محل تخریب، عمق آن، نرخ کاهش ضخامت و شرایطی که باعث شروع خوردگی شدهاند، اطلاعات مهمتری برای تصمیمگیری فنی فراهم میکنند. بهویژه در خوردگیهای موضعی، ممکن است بخش زیادی از سطح لوله وضعیت قابل قبولی داشته باشد اما یک نقطه کوچک به ضخامت بحرانی نزدیک شده باشد.
خوردگی لوله چگونه باعث کاهش عمر خط میشود؟
در یک خط لوله تحت فشار، ضخامت جداره یکی از عوامل مؤثر بر توان تحمل شرایط کاری است. هرچه فلز بیشتری در اثر خوردگی لوله از بین برود، حاشیه ایمنی طراحی نیز کاهش پیدا میکند. این مسئله در خطوط انتقال سیالات تحت فشار، سیستمهای بخار و تجهیزات صنعتی اهمیت بیشتری دارد.
خوردگی لوله معمولاً بهصورت یک روند تدریجی پیش میرود. ابتدا ممکن است تغییرات سطحی یا کاهش محدودی در ضخامت ایجاد شود، اما ادامه همان فرآیند میتواند به تشکیل حفره، نشتی و در شرایط شدید، شکست موضعی منجر شود. منابع تخصصی حوزه خطوط لوله نیز کاهش ضخامت دیواره را یکی از پیامدهای اصلی فرآیند خوردگی معرفی میکنند.
نکته مهم این است که شدت خطر همیشه با وسعت خوردگی برابر نیست. خوردگی یکنواخت در سطح گسترده ممکن است روندی قابل اندازهگیری داشته باشد، اما یک حفره عمیق در سطحی محدود میتواند زودتر به سوراخشدن لوله برسد. به همین دلیل، برنامه کنترل خوردگی لوله باید علاوه بر مقدار کاهش ضخامت، نوع و الگوی تخریب را نیز بررسی کند.
عوامل اصلی ایجاد خوردگی لوله
خوردگی لوله معمولاً نتیجه ترکیب چند عامل است. شرایط محیطی، مشخصات متریال، ترکیب سیال و طراحی سیستم در کنار هم تعیین میکنند که سرعت خوردگی چقدر باشد.
رطوبت و حضور آب
آب یکی از مهمترین عوامل مؤثر در بسیاری از فرآیندهای خوردگی است. در خطوطی که آب آزاد، رطوبت یا میعانات در آنها تجمع پیدا میکند، شرایط برای واکنشهای الکتروشیمیایی فراهم میشود.
نقاطی که تخلیه مناسبی ندارند، معمولاً ریسک بیشتری دارند. پایینترین قسمت خط، نقاط دارای فضای مرده و بخشهایی با سرعت جریان پایین، محل مناسبی برای تجمع آب و رسوبات هستند. در چنین شرایطی، کنترل خوردگی لوله باید از مرحله طراحی مسیر و شیب لوله شروع شود.
اکسیژن و ترکیب محیط
حضور اکسیژن میتواند سرعت برخی واکنشهای خوردگی را افزایش دهد. در سیستمهایی که قرار است محیط کنترلشده داشته باشند، ورود اکسیژن از طریق نشتی، توقفهای عملیاتی یا تماس با هوا میتواند شرایط داخلی خط را تغییر دهد.
میزان اثر اکسیژن به نوع سیستم و ترکیب سیال وابسته است. به همین دلیل، بررسی خوردگی لوله بدون شناخت شرایط واقعی بهرهبرداری، معمولاً نتیجه دقیقی ارائه نمیدهد.
دیاکسیدکربن و سولفید هیدروژن
در صنایع نفت، گاز و پتروشیمی، وجود CO₂ و H₂S میتواند در فرآیند خوردگی داخلی اهمیت زیادی داشته باشد. زمانی که این ترکیبات همراه با آب در سیستم حضور داشته باشند، شرایط محیطی داخل لوله تغییر میکند و احتمال تخریب افزایش مییابد.
در چنین خطوطی، کنترل کیفیت سیال، حذف یا کاهش آب و استفاده از برنامههای مناسب پایش، اهمیت زیادی دارد. خوردگی داخلی خطوط انتقال معمولاً باید بر اساس ترکیب واقعی سیال بررسی شود، نه صرفاً نام سیالی که در خط جریان دارد.
کلرید و نمکها
کلریدها میتوانند زمینه ایجاد خوردگی موضعی را فراهم کنند. این مسئله در محیطهای دریایی، آبهای شور و برخی فرآیندهای صنعتی اهمیت بیشتری دارد.
حضور کلرید میتواند باعث ایجاد شرایطی شود که خوردگی لوله در نقاط محدودی متمرکز شود. نتیجه این فرآیند ممکن است تشکیل حفرههای عمیق باشد؛ حفرههایی که از نظر ظاهری کوچک هستند اما عمق آنها برای سلامت جداره اهمیت بالایی دارد.
رسوبات داخل لوله
رسوب یکی از عوامل مهمی است که در بررسیهای سطحی گاهی نادیده گرفته میشود. تجمع ذرات، محصولات خوردگی و مواد جامد میتواند سطح فلز را از جریان اصلی جدا کند و شرایط موضعی متفاوتی ایجاد کند.
خوردگی زیر رسوب معمولاً در نقاطی دیده میشود که سرعت جریان پایینتر است یا مواد در کف خط تهنشین میشوند. به همین دلیل، تمیزکاری و کنترل رسوبات بخش مهمی از برنامه مدیریت خوردگی لوله محسوب میشود.
انواع مهم خوردگی لوله
شناخت نوع خوردگی لوله به انتخاب روش مناسب برای کنترل آن کمک میکند. هر نوع خوردگی مکانیزم و الگوی متفاوتی دارد و نمیتوان برای همه آنها یک راهکار واحد در نظر گرفت.
| نوع خوردگی | ویژگی اصلی | محل رایج | میزان خطر |
|---|---|---|---|
| خوردگی یکنواخت | کاهش تدریجی ضخامت | سطح گسترده لوله | متوسط |
| خوردگی حفرهای | ایجاد حفره عمیق | نقاط موضعی | زیاد |
| خوردگی گالوانیکی | تماس فلزات متفاوت | اتصالات | زیاد |
| خوردگی زیر رسوب | تخریب زیر لایه رسوب | داخل لوله | زیاد |
| خوردگی میکروبی | فعالیت میکروارگانیسمها | محیطهای مناسب رشد | زیاد |
| خوردگی زیر عایق | تجمع رطوبت زیر عایق | خطوط عایقکاریشده | زیاد |
خوردگی یکنواخت
در خوردگی یکنواخت، ضخامت جداره در بخش بزرگی از سطح بهتدریج کاهش پیدا میکند. این نوع خوردگی لوله معمولاً الگوی قابل پیشبینیتری نسبت به خوردگیهای موضعی دارد.
برای مثال، اگر ضخامت لوله در چند دوره بازرسی اندازهگیری شود، میتوان روند کاهش ضخامت را بررسی کرد. سرعت خوردگی معمولاً با واحدهایی مانند میلیمتر در سال نیز بیان میشود و همین اطلاعات میتواند برای تخمین عمر باقیمانده خط مفید باشد.
با این حال، یکنواخت بودن خوردگی به معنی کماهمیت بودن آن نیست. کاهش تدریجی ضخامت در یک خط تحت فشار میتواند در بلندمدت ظرفیت تحمل شرایط کاری را کاهش دهد.
خوردگی حفرهای
خوردگی حفرهای یا Pitting Corrosion یکی از انواع مهم خوردگی لوله است. در این حالت، تخریب در نقاط کوچک متمرکز میشود و حفرههایی روی سطح فلز ایجاد میکند.
خطر اصلی این نوع خوردگی به عمق آن مربوط است. ممکن است میزان کلی کاهش وزن یا کاهش ضخامت سطح زیاد نباشد، اما یک حفره موضعی تا نزدیکی سطح داخلی یا خارجی جداره پیشروی کند.
به همین دلیل، بررسی میانگین ضخامت لوله همیشه برای تشخیص این مشکل کافی نیست. نقاط پرریسک باید بهصورت هدفمند بررسی شوند. وجود کلرید، آسیب به لایه محافظ و شرایط موضعی محیط میتواند در ایجاد خوردگی حفرهای نقش داشته باشد.
خوردگی گالوانیکی
خوردگی گالوانیکی زمانی رخ میدهد که دو فلز با ویژگیهای الکتروشیمیایی متفاوت در یک محیط مناسب با یکدیگر تماس پیدا کنند. در چنین شرایطی، یکی از فلزات ممکن است سریعتر دچار خوردگی شود.
اتصالات و محل اتصال قطعات مختلف از نقاط مهم برای بررسی این نوع خوردگی هستند. انتخاب صحیح متریال، استفاده از روشهای جداسازی مناسب و بررسی طراحی اتصالات میتواند احتمال ایجاد این مشکل را کاهش دهد.
در بسیاری از پروژهها، تمرکز اصلی روی بدنه اصلی لوله است، در حالی که اتصالات فلزات مختلف میتوانند به نقاط پرریسک تبدیل شوند.
خوردگی زیر رسوب
رسوبات میتوانند شرایط سطح زیرین خود را از محیط اطراف جدا کنند. در نتیجه، اختلاف شرایط در نواحی مختلف سطح لوله ایجاد میشود و فرآیند خوردگی موضعی شدت میگیرد.
این نوع خوردگی لوله در خطوط افقی و بخشهای دارای سرعت جریان پایین اهمیت زیادی دارد. تجمع رسوبات در کف لوله میتواند یک محیط مستعد تخریب ایجاد کند.
کنترل این مشکل به بررسی منبع رسوب، کیفیت سیال و برنامه تمیزکاری بستگی دارد. در برخی خطوط، حذف رسوبات بهاندازه استفاده از مواد بازدارنده خوردگی اهمیت دارد.
خوردگی میکروبی
خوردگی میکروبیولوژیکی یا MIC تحت تأثیر فعالیت برخی میکروارگانیسمها ایجاد یا تشدید میشود. این موضوع در محیطهایی که شرایط مناسب برای رشد میکروبی وجود دارد، اهمیت بیشتری پیدا میکند.
برخی باکتریها میتوانند ترکیباتی تولید کنند که شرایط محیطی را تغییر دهند. برای مثال، باکتریهای کاهنده سولفات در شرایط مناسب میتوانند در فرآیندهای خوردگی خطوط لوله نقش داشته باشند.
تشخیص خوردگی میکروبی فقط با مشاهده سطح امکانپذیر نیست و در سیستمهای حساس ممکن است بررسی شرایط عملیاتی و نمونهبرداری اهمیت داشته باشد.
تفاوت خوردگی داخلی و خارجی لوله
تقسیمبندی خوردگی لوله بر اساس محل وقوع، یک روش کاربردی برای انتخاب راهکار کنترل است. خوردگی داخلی و خارجی معمولاً عوامل و روشهای پیشگیری متفاوتی دارند.
خوردگی داخلی لوله
خوردگی داخلی در تماس مستقیم با سیال عبوری رخ میدهد. ترکیب سیال، مقدار آب، اکسیژن، CO₂، H₂S، مواد شیمیایی و رسوبات از عوامل مؤثر در این فرآیند هستند.
یکی از مهمترین نقاط در خوردگی داخلی، بخشهای دارای جریان کم است. کاهش سرعت جریان میتواند تجمع آب و مواد جامد را افزایش دهد. همین شرایط باعث میشود بخشهایی از خط نسبت به سایر نقاط، ریسک بیشتری داشته باشند.
کنترل کیفیت سیال، تمیزکاری داخلی، استفاده از بازدارندهها و پایش ضخامت از روشهای رایج مدیریت خوردگی داخلی هستند.
خوردگی خارجی لوله
خوردگی خارجی تحت تأثیر محیط اطراف لوله ایجاد میشود. رطوبت، خاک، بارندگی، مواد شیمیایی موجود در محیط و آسیبدیدگی پوشش میتوانند سرعت تخریب را افزایش دهند.
در خطوط مدفون، شرایط خاک اهمیت زیادی دارد. ترکیب خاک، میزان رطوبت و کیفیت سیستم حفاظت، در عمر خط تأثیرگذار هستند.
در خطوط روکار نیز تخریب پوشش یا تجمع رطوبت در نقاط خاص میتواند باعث شروع خوردگی لوله شود. بررسی دورهای وضعیت پوشش، یکی از اقدامات مهم برای کنترل خوردگی خارجی است.
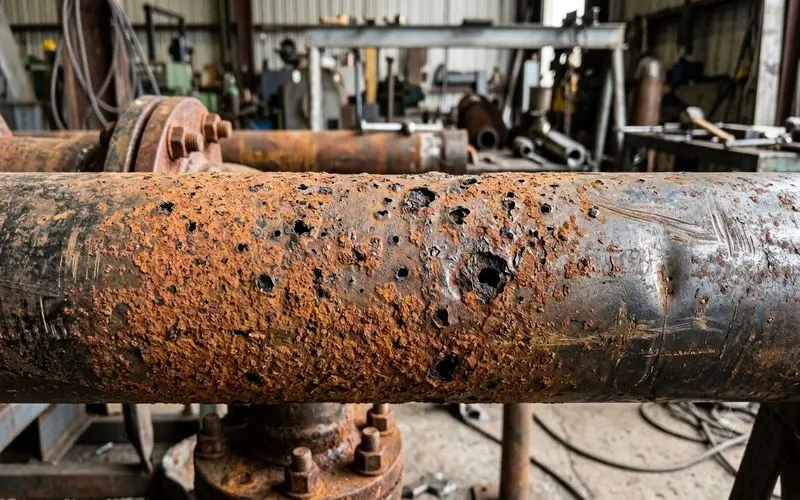
نقاط پرخطر برای شروع خوردگی لوله
تمام قسمتهای یک خط لوله ریسک یکسانی ندارند. تجربه بهرهبرداری و بررسی الگوی خوردگی نشان میدهد بعضی نقاط باید با حساسیت بیشتری بررسی شوند.
مهمترین نقاط عبارتاند از:
- پایینترین قسمتهای خط
- بخشهای دارای جریان کم
- محل تجمع رسوبات
- اتصالات و فلنجها
- محل جوشکاری
- نقاط آسیبدیده در پوشش
- زیر بستها و ساپورتها
- اتصال فلزات غیرهمجنس
- نقاط زیر عایق
- قسمتهای دارای فضای مرده
این دستهبندی میتواند برنامه بازرسی را هدفمندتر کند. بهجای بررسی یکسان تمام خط، میتوان نقاط دارای احتمال بیشتر خوردگی لوله را در اولویت قرار داد.
خوردگی زیر عایق و اهمیت آن در خطوط صنعتی
خوردگی زیر عایق یکی از مواردی است که تشخیص آن میتواند دشوار باشد. سطح بیرونی لوله توسط عایق پوشانده شده و دسترسی مستقیم به آن وجود ندارد، بنابراین رطوبت ممکن است برای مدت طولانی در تماس با سطح فلز باقی بماند.
نفوذ آب از محل آسیبدیدگی روکش یا اتصالات عایق، شرایط لازم برای شروع خوردگی را ایجاد میکند. با گذشت زمان، تخریب زیر عایق میتواند گسترش پیدا کند.
برنامه بازرسی تجهیزات عایقکاریشده باید به نقاطی مانند محل اتصالات، آسیبهای مکانیکی و بخشهایی که احتمال نفوذ آب دارند توجه ویژه داشته باشد. منابع تخصصی نیز خوردگی زیر عایق و تجمع رطوبت را از ریسکهای مهم خطوط لوله معرفی کردهاند.
روشهای تشخیص خوردگی لوله قبل از ایجاد نشتی
تشخیص زودهنگام، هزینه کنترل خوردگی لوله را کاهش میدهد. پس از ایجاد نشتی، معمولاً علاوه بر تعمیر خود لوله، هزینه توقف سیستم و بررسی خسارت نیز اضافه میشود.
اندازهگیری ضخامت
اندازهگیری ضخامت جداره در دورههای مختلف، اطلاعات ارزشمندی درباره روند خوردگی لوله ارائه میدهد. یک عدد بهتنهایی وضعیت آینده خط را مشخص نمیکند؛ مقایسه چند اندازهگیری در طول زمان اهمیت بیشتری دارد.
برای مثال، فرض کنید ضخامت یک لوله در ابتدای بهرهبرداری 8 میلیمتر بوده است. پس از چند سال، ضخامت در یک نقطه به 7 میلیمتر رسیده است. اگر این کاهش یک میلیمتری طی 10 سال رخ داده باشد، شرایط با حالتی که همان کاهش در یک سال اتفاق افتاده تفاوت زیادی دارد.
به همین دلیل، نرخ کاهش ضخامت باید در کنار ضخامت فعلی بررسی شود.
بازرسی نقاط دارای ریسک بالا
بازرسی تمام نقاط با یک برنامه یکسان، همیشه بهترین روش نیست. اطلاعات مربوط به سابقه نشتی، نوع سیال، سرعت جریان و شرایط محیطی میتواند برای اولویتبندی استفاده شود.
نقطهای که سابقه تجمع رسوب دارد، باید نسبت به یک بخش خشک و دارای شرایط پایدار، با دقت بیشتری بررسی شود.
بررسی کیفیت سیال
تغییر کیفیت سیال میتواند سرعت خوردگی لوله را تغییر دهد. افزایش آب، ورود اکسیژن یا تغییر ترکیب مواد شیمیایی ممکن است شرایط جدیدی در داخل خط ایجاد کند.
به همین دلیل، برنامه کنترل خوردگی در خطوط صنعتی باید با تغییر شرایط بهرهبرداری بهروزرسانی شود.
روشهای جلوگیری از خوردگی لوله
کنترل مؤثر خوردگی لوله معمولاً از ترکیب چند روش به دست میآید. انتخاب روش مناسب باید بر اساس نوع خوردگی و شرایط واقعی سیستم انجام شود.
انتخاب صحیح جنس لوله
انتخاب متریال باید با در نظر گرفتن محیط کاری انجام شود. فشار کاری تنها معیار انتخاب نیست و ترکیب سیال، دما و شرایط محیطی نیز اهمیت دارند.
استفاده از متریالی که با محیط سازگار نیست، ممکن است هزینه اولیه پروژه را کاهش دهد اما هزینههای تعمیر و نگهداری را افزایش دهد. بررسی هزینه چرخه عمر در پروژههای صنعتی اهمیت بیشتری نسبت به مقایسه ساده قیمت اولیه دارد.
استفاده از پوشش محافظ
پوششها یکی از روشهای رایج کنترل خوردگی خارجی هستند. اپوکسی، پلیاتیلن چندلایه و پوششهای مختلف دیگر بر اساس شرایط پروژه استفاده میشوند.
عملکرد پوشش به کیفیت اجرای آن وابسته است. آمادهسازی مناسب سطح، کنترل ضخامت پوشش و جلوگیری از آسیب مکانیکی در طول نصب و بهرهبرداری اهمیت زیادی دارد.
حفاظت کاتدی
حفاظت کاتدی یکی از روشهای مهم برای کنترل خوردگی خطوط فلزی، بهخصوص خطوط مدفون است. این روش با کنترل شرایط الکتروشیمیایی سطح فلز، سرعت فرآیند خوردگی را کاهش میدهد.
در پروژههای حساس، حفاظت کاتدی معمولاً در کنار سیستم پوشش استفاده میشود. پوشش مناسب سطح تماس با محیط را کاهش میدهد و سیستم حفاظت کاتدی نقش تکمیلی خود را انجام میدهد.
استفاده از بازدارنده خوردگی
بازدارندههای خوردگی در برخی سیستمها به سیال اضافه میشوند تا سرعت واکنشهای خوردگی کاهش پیدا کند. نوع بازدارنده باید بر اساس ترکیب سیال، دما و شرایط عملیاتی انتخاب شود.
استفاده بدون کنترل از مواد شیمیایی راهکار مناسبی نیست. مقدار تزریق، شرایط عملکرد و تأثیر واقعی ماده باید پایش شود. برخی بازدارندهها از طریق ایجاد لایه محافظ یا تغییر واکنشهای الکتروشیمیایی عمل میکنند.
کنترل رسوبات
رسوبات میتوانند محیطی مناسب برای خوردگی موضعی ایجاد کنند. برنامه تمیزکاری داخلی و جلوگیری از تجمع مواد، در برخی خطوط نقش مهمی در کاهش خوردگی دارد.
بررسی نقاط کمجریان و بخشهای افقی در این زمینه اهمیت زیادی دارد. کنترل رسوب باید بخشی از برنامه نگهداری باشد، نه اقدامی که فقط پس از ایجاد مشکل انجام شود.
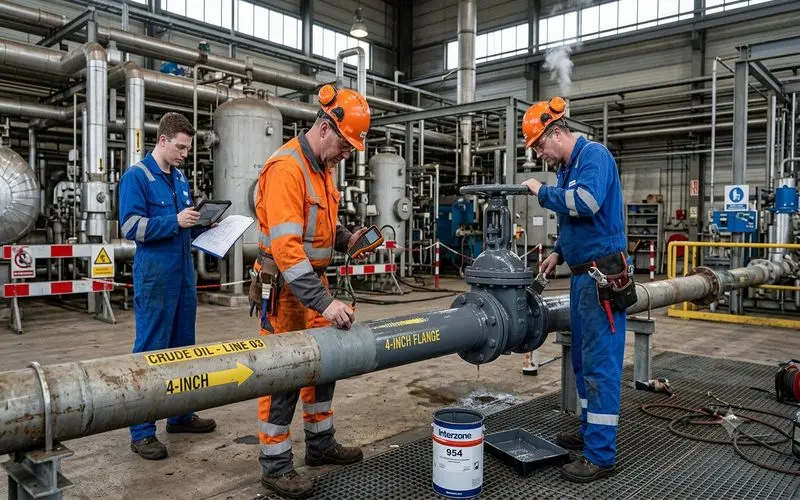
اشتباهات رایج در کنترل خوردگی لوله
برخی اقدامات باعث میشوند هزینه زیادی صرف شود اما عامل اصلی خوردگی همچنان باقی بماند. شناخت این اشتباهات میتواند از تکرار خرابی جلوگیری کند.
تعمیر نشتی بدون بررسی علت
تعویض بخش آسیبدیده ممکن است نشتی را برطرف کند، اما علت ایجاد خوردگی لوله باید مشخص شود. اگر شرایط سیال یا محیط تغییر نکند، احتمال دارد مشکل در نقطه دیگری ظاهر شود.
بررسی میانگین ضخامت
میانگین ضخامت برای تشخیص خوردگی موضعی کافی نیست. یک حفره عمیق ممکن است در محاسبه میانگین تأثیر کمی داشته باشد اما از نظر ایمنی بسیار مهم باشد.
نادیده گرفتن رسوبات
وجود رسوب تنها یک مشکل مربوط به کاهش جریان نیست. رسوبات میتوانند شرایط موضعی سطح فلز را تغییر دهند و خوردگی لوله را تشدید کنند.
انتخاب روش حفاظت بدون شناخت نوع خوردگی
پوشش، حفاظت کاتدی و بازدارندههای شیمیایی کاربردهای متفاوتی دارند. انتخاب راهکار باید پس از شناخت محل و نوع خوردگی انجام شود.
جمعبندی
خوردگی لوله یک فرآیند تدریجی است که با کاهش ضخامت، ایجاد حفره و تخریب موضعی میتواند عمر خطوط صنعتی را کاهش دهد. آب، اکسیژن، CO₂، H₂S، کلرید، رسوبات و شرایط محیطی از مهمترین عوامل مؤثر در این فرآیند هستند.
برای مدیریت اصولی خوردگی لوله، ابتدا باید مشخص شود تخریب در سطح داخلی یا خارجی اتفاق افتاده است. سپس نوع خوردگی، محلهای پرخطر و نرخ کاهش ضخامت بررسی میشود. این اطلاعات مسیر انتخاب روش مناسب را مشخص میکنند.
پوشش محافظ، حفاظت کاتدی، کنترل کیفیت سیال، استفاده از بازدارندههای مناسب و تمیزکاری داخلی، هرکدام در شرایط مشخص کاربرد دارند. بهترین نتیجه زمانی به دست میآید که این اقدامات در قالب یک برنامه منظم پایش و نگهداری اجرا شوند.
اگر یک خط لوله سابقه نشتی، تجمع رسوب یا کاهش ضخامت دارد، اقدام عملی بعدی باید تهیه نقشه نقاط پرریسک و ثبت روند ضخامت در دورههای مختلف باشد. این اطلاعات به شما کمک میکند خوردگی لوله را پیش از رسیدن به مرحله خرابی کنترل کنید.
سوالات متداول
۱. آیا خوردگی لوله مانیسمان کمتر از لوله درزدار است؟
لوله مانیسمان به دلیل ساختار بدون درز جوش طولی، در برخی کاربردها مزیتهای مکانیکی و ساختاری دارد. میزان مقاومت در برابر خوردگی لوله به گرید فولاد، شرایط محیطی، ترکیب سیال و روشهای حفاظت نیز وابسته است و صرفاً با نوع ساخت تعیین نمیشود.
۲. کدام نوع خوردگی لوله خطر بیشتری دارد؟
خوردگی حفرهای و سایر خوردگیهای موضعی معمولاً ریسک بالایی دارند، زیرا میتوانند در یک نقطه محدود به عمق زیادی نفوذ کنند. برای ارزیابی دقیق، عمق خوردگی و ضخامت باقیمانده جداره باید بررسی شود.
۳. چگونه میتوان نرخ خوردگی لوله را کاهش داد؟
انتخاب متریال مناسب، کنترل کیفیت سیال، کاهش رطوبت و رسوبات، استفاده از پوشش محافظ، حفاظت کاتدی و بازدارندههای خوردگی از مهمترین روشها هستند. انتخاب راهکار باید بر اساس شرایط واقعی خط انجام شود.