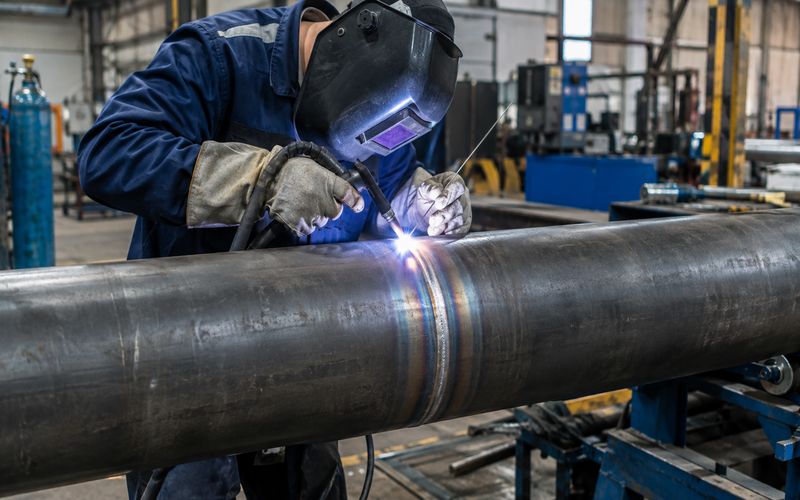
وقتی دو شاخه لوله مانیسمان باید به هم متصل شوند، انتخاب روش جوشکاری به جنس فولاد، ضخامت جداره، قطر، محل اجرای کار و حساسیت خط انتقال بستگی دارد. در عمل، لوله مانیسمان زمانی ارزش فنی خود را حفظ می کند که اتصال آن هم متناسب با شرایط سرویس اجرا شود.
در پروژه هایی که پای حرارت، فشار یا سیال خورنده در میان است، کیفیت آماده سازی و کنترل جوش اهمیت بیشتری پیدا می کند. اگر برای انتخاب متریال پروژه علاوه بر لوله به فولاد مقاوم در برابر حرارت هم نیاز دارید، بررسی ورق آتشخوار می تواند به تصمیم خرید کمک کند. در این راهنما، به جای فهرست کردن صرف روش ها، از مسیر واقعی کار جلو می رویم تا بدانید برای هر شرایط چه انتخابی منطقی تر است.
چرا جوشکاری لوله مانیسمان به انتخاب دقیق روش نیاز دارد
ساختار بدون درز لوله مانیسمان مربوط به خود بدنه لوله است و به این معنا نیست که لوله در یک خط لوله کامل، بدون هیچ اتصال جوشی استفاده می شود. برای ساخت مسیرهای طولانی، اتصال به زانویی، سه راهی، فلنج یا قطعات دیگر، جوشکاری همچنان یکی از روش های اصلی اتصال است. نکته تصمیم ساز این است که کیفیت اتصال تابع نام مانیسمان بودن لوله نیست؛ بلکه به آماده سازی، روش، مواد مصرفی و اجرای درست وابسته است.
در جوشکاری لوله مانیسمان، در بسیاری از پروژه ها، استفاده از یک روش واحد برای همه قطرها و ضخامت ها نتیجه مطلوبی نمی دهد. یک اتصال دقیق در کارگاه ممکن است با یک روش متفاوت از تعمیر موضعی در محل اجرا شود. به همین دلیل، جوشکاری لوله مانیسمان باید بر مبنای نقشه، مشخصات فنی، جنس لوله و شرایط بهره برداری انتخاب شود.
اطلاعاتی که قبل از شروع جوشکاری باید مشخص باشد
پیش از انتخاب دستگاه و الکترود برای جوشکاری لوله مانیسمان، مشخصات پایه قطعه را ثبت کنید. جنس یا گرید فولاد، ضخامت، قطر خارجی، وضعیت سطح، نوع اتصال و این که خط برای چه سیالی استفاده می شود، همگی روی روش مناسب اثر دارند. اگر این اطلاعات ناقص باشد، حتی جوشکار ماهر هم نمی تواند فقط بر اساس ظاهر لوله تصمیم مطمئنی بگیرد.
- جنس و گرید فولاد: برای انتخاب ماده مصرفی و تعیین الزامات حرارتی باید مشخص باشد.
- ضخامت جداره: ضخامت کم و زیاد، رفتار متفاوتی در برابر حرارت دارند و روی تعداد پاس های جوش و نحوه کنترل گرما اثر می گذارند.
- نوع اتصال: اتصال مستقیم دو لوله، اتصال به زانویی یا استفاده از بوشن جوشی، آماده سازی متفاوتی می خواهد.
- موقعیت اجرا: جوشکاری در کارگاه با اتصال روی خط نصب شده از نظر دسترسی، حرکت دست و کنترل حوضچه یکسان نیست.
- شرایط سرویس: فشار، دما و ماهیت سیال مشخص می کنند که کیفیت اتصال تا چه اندازه حساس است.
روش های اصلی جوشکاری لوله مانیسمان
روش های مختلفی برای جوشکاری لوله مانیسمان و اتصال لوله مانیسمان وجود دارد، اما همه آنها برای یک موقعیت مناسب نیستند. روش های قوس الکتریکی، TIG، MIG و MAG، اکسی استیلن، اتصال لب به لب و بوشن، هر کدام مزیت و محدودیت خود را دارند. معیار درست برای انتخاب، ترکیبی از کیفیت مورد انتظار، ضخامت، موقعیت کار، سرعت اجرا و تجهیزات موجود است.
جوشکاری قوس الکتریکی برای پروژه های عمومی و صنعتی
جوشکاری قوس الکتریکی با ایجاد قوس بین الکترود و قطعه کار، گرمای لازم برای ذوب فلز پایه و ماده پرکننده را ایجاد می کند. این روش در جوشکاری لوله مانیسمان به دلیل انعطاف پذیری و امکان اجرای آن در موقعیت های مختلف، در بسیاری از پروژه های لوله کشی کاربرد دارد. برای لوله هایی با ضخامت متوسط یا بالا، زمانی که شرایط کارگاهی یا خطی اجازه استفاده از تجهیزات دستی را می دهد، این روش می تواند گزینه عملی باشد.
در جوشکاری لوله مانیسمان با قوس الکتریکی، انتخاب نوع الکترود و تنظیم جریان اهمیت مستقیم دارد. الکترود نامتناسب یا پارامتر نادرست می تواند باعث نفوذ ناکافی، پاشش زیاد، تخلخل یا ایجاد ناپیوستگی شود. تصمیم عملی این است که قبل از اجرای اتصال اصلی، دستورالعمل جوشکاری پروژه و شرایط واقعی اتصال مبنا قرار گیرد، نه صرفا تجربه عمومی جوشکار.
جوشکاری تیگ برای اتصال های دقیق و حساس
جوشکاری تیگ از یک الکترود تنگستن غیرمصرفی و گاز محافظ، معمولا آرگون، برای ایجاد قوس پایدار استفاده می کند. این روش امکان کنترل دقیق حوضچه مذاب را فراهم می کند و برای اتصال هایی که ظاهر تمیز، کنترل نفوذ و کیفیت سطح جوش اهمیت دارد، انتخاب مناسبی است. در برخی کارهای حساس، جوشکاری تیگ به عنوان پاس ریشه استفاده می شود و لایه های بعدی با روش دیگری تکمیل می شوند.
نقطه قوت جوشکاری لوله مانیسمان با TIG، کنترل و دقت بالای اپراتور است، اما همین ویژگی باعث می شود مهارت جوشکار و تمیزی سطح نقش پررنگ تری داشته باشد. اگر ضخامت بالا باشد یا حجم فلز مورد نیاز زیاد شود، استفاده انحصاری از TIG ممکن است از نظر زمان اجرا مناسب نباشد. بنابراین این روش زمانی ارزش بیشتری دارد که کیفیت و کنترل اتصال نسبت به سرعت صرف، اولویت بالاتری داشته باشد.
جوشکاری MIG و MAG برای سرعت بیشتر
در فرایند جوشکاری لوله مانیسمان با MIG و MAG، سیم جوش به صورت پیوسته تغذیه می شود و گاز محافظ، حوضچه جوش را از تماس نامطلوب با هوا دور نگه می دارد. تفاوت اصلی این دو روش در نوع گاز محافظ و رفتار متالورژیکی آن در فرایند است؛ به طور ساده، MIG از گاز بی اثر استفاده می کند و MAG از گاز فعال یا مخلوط فعال بهره می برد. برای خطوط فولادی کربنی، انتخاب MAG در برخی شرایط اجرایی می تواند سرعت مناسبی ایجاد کند.
جوشکاری لوله مانیسمان با MIG یا MAG زمانی جذاب تر می شود که حجم کار زیاد باشد و امکان استفاده از دستگاه و تغذیه سیم به شکل پایدار وجود داشته باشد. با این حال، کنترل گاز محافظ، وضعیت اتصال و پارامترهای دستگاه برای جلوگیری از عیب در جوش ضروری است. در محیط باز یا موقعیت هایی که وزش هوا زیاد است، حفاظت گازی می تواند دشوارتر شود و باید پیش از انتخاب روش این محدودیت را در نظر گرفت.
جوشکاری اکسی استیلن برای کارهای سبک و تعمیراتی
در جوشکاری لوله مانیسمان با اکسی استیلن، گرمای مورد نیاز از شعله حاصل از ترکیب اکسیژن و استیلن تامین می شود. تجهیزات این روش نسبت به سامانه های قوسی ساده تر است و در شرایطی که دسترسی به برق محدود است، ممکن است کاربرد عملی داشته باشد. با این حال، برای اتصال های حساس و پروژه هایی که کنترل دقیق ورودی حرارت اهمیت بالایی دارد، باید محدودیت های این روش را جدی گرفت.
در جوشکاری لوله مانیسمان، نکته تصمیم ساز درباره اکسی استیلن این است که سادگی تجهیزات را با کیفیت مورد انتظار اشتباه نگیرید. اگر اتصال قرار است تحت فشار یا دمای بالا کار کند، روش جوش باید براساس مشخصات فنی پروژه انتخاب شود و صرفه جویی در تجهیزات نباید معیار اصلی باشد. برای جوشکاری لوله مانیسمان در کارهای سبک، تعمیرات موضعی و موقعیت های خاص، این روش می تواند قابل بررسی باشد.
جوش لب به لب برای اتصال مستقیم دو لوله
در جوشکاری لوله مانیسمان به روش لب به لب، دو سر لوله در امتداد یکدیگر قرار می گیرند و اتصال در محل تماس دو لبه شکل می گیرد. این شیوه برای ایجاد مسیر پیوسته و مستقیم مناسب است، به شرطی که هم ترازی، پخ، فاصله ریشه و شرایط اجرای جوش مطابق دستورالعمل پروژه تنظیم شود. اگر دو لوله از نظر قطر یا ضخامت اختلاف زیادی داشته باشند، اجرای اتصال مستقیم بدون بررسی مهندسی انتخاب مناسبی نیست.
مزیت اصلی جوشکاری لوله مانیسمان به روش لب به لب حذف قطعه واسط در مسیر اتصال است. همین موضوع می تواند برای خطوطی که پیوستگی مسیر و کاهش اجزای اضافی اهمیت دارد، مزیت اجرایی داشته باشد. از طرف دیگر، آماده سازی دقیق لبه ها و کنترل هم محوری در این روش بسیار مهم است و خطای اولیه می تواند در تمام محیط اتصال اثر بگذارد.
بوشن جوشی برای اتصالات کوچک تر و قابل دسترس
در جوشکاری لوله مانیسمان با بوشن، دو لوله به یک قطعه واسط وارد می شوند و اتصال در اطراف بوشن انجام می گیرد. این روش برای بعضی خطوط با ابعاد کوچک و کاربردهای تاسیساتی یا صنعتی قابل استفاده است و می تواند مونتاژ را ساده تر کند. با این حال، نوع بوشن، نحوه قرارگیری لوله و الزامات پروژه باید پیش از اجرا مشخص شود.
اگر فضای کار برای جوشکاری لوله مانیسمان محدود است یا هم ترازی مستقیم دو لوله دشوار است، بوشن جوشی می تواند یک گزینه اجرایی باشد. در مقابل، برای خطوطی که به حداقل اجزای واسط و کنترل دقیق مسیر نیاز دارند، جوش لب به لب معمولا گزینه مستقیم تری است. تصمیم نهایی باید بر اساس نقشه و کلاس کاری خط گرفته شود.
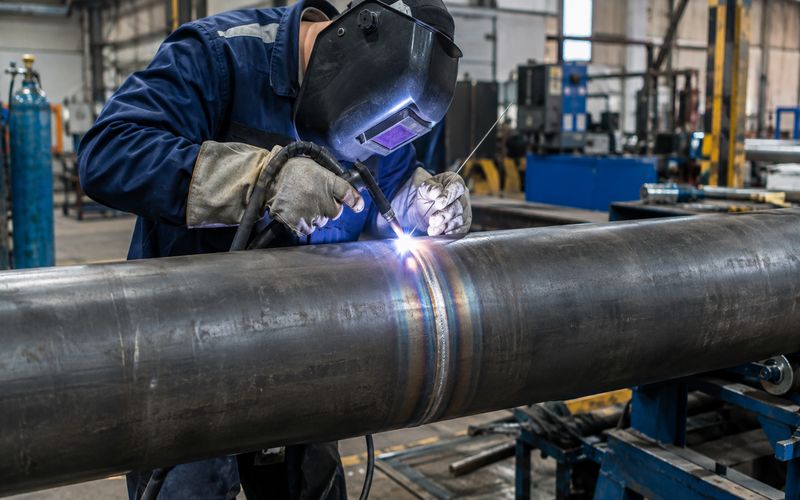
تاثیر ضخامت و رده لوله بر انتخاب روش
در جوشکاری لوله مانیسمان، ضخامت جداره یکی از مهم ترین عوامل در انتخاب فرایند است، چون مقدار حرارت مورد نیاز، نحوه نفوذ و تعداد پاس های احتمالی را تغییر می دهد. لوله نازک در برابر ورودی حرارت بیش از حد حساس تر است و امکان سوختگی یا تغییر شکل آن بیشتر می شود. در لوله ضخیم، مسئله اصلی معمولا تامین نفوذ کافی، کنترل سرد شدن و اجرای منظم لایه هاست.
برای تشخیص درست در جوشکاری لوله مانیسمان، رده لوله را فقط به عنوان یک برچسب تجاری نبینید؛ رده مشخصی از لوله با محدوده مشخص ضخامت همراه است و ضخامت واقعی همان چیزی است که در تنظیم فرایند جوش اهمیت دارد. در خرید، تطبیق رده لوله با نقشه و مشخصات پروژه از انتخاب صرفا براساس سایز مهم تر است. اگر لوله برای فشار یا دمای بالاتر انتخاب شده، روش اتصال هم باید توان برآورده کردن همان الزامات را داشته باشد.
انتخاب روش برای لوله های نازک
در جوشکاری لوله مانیسمان با جداره های نازک، کنترل حرارت مهم تر از افزایش صرف سرعت جوش است. جوشکاری تیگ در بسیاری از کارهای دقیق، امکان کنترل مناسب حوضچه را فراهم می کند و می تواند برای ریشه یا اتصال های حساس مورد توجه قرار گیرد. هدف این است که نفوذ کافی ایجاد شود، بدون آن که حرارت اضافی باعث سوراخ شدن یا تاب برداشتن لوله شود.
برای جوشکاری لوله مانیسمان در چنین اتصالاتی، تمیزی سطح و تنظیم فاصله لبه ها اهمیت زیادی دارد. استفاده از ماده مصرفی متناسب و حرکت یکنواخت دست نیز از تغییرات ناگهانی در حجم فلز جوش جلوگیری می کند. بنابراین برای لوله نازک، قبل از انتخاب روش سرعت دستگاه را معیار اصلی قرار ندهید و کنترل ورودی حرارت را در اولویت بگذارید.
انتخاب روش برای لوله های ضخیم
در جوشکاری لوله مانیسمان برای لوله های ضخیم، ایجاد اتصال کامل معمولا نیازمند آماده سازی دقیق لبه، کنترل دمای بین پاس ها و اجرای لایه ای است. جوشکاری قوس الکتریکی در چنین شرایطی به دلیل امکان کنترل دستی و استفاده از الکترودهای متناسب، در بسیاری از پروژه ها کاربرد دارد. در کارگاه های صنعتی، روش های سیمی یا زیرپودری نیز بسته به تجهیزات و طراحی اتصال می توانند بررسی شوند.
در جوشکاری لوله مانیسمان برای ضخامت بالاتر، تنها انتخاب دستگاه قدرتمند کافی نیست. ترتیب پاس ها، پاکسازی بین لایه ها، کنترل حرارت و مطابقت مواد مصرفی با فولاد پایه باید به صورت یک مجموعه دیده شود. اگر خط برای سرویس حساس طراحی شده است، تایید روش اجرا و آزمون های بعدی باید از ابتدای پروژه در برنامه کار قرار بگیرد.
آماده سازی لوله پیش از جوشکاری
بخش مهمی از کیفیت جوشکاری لوله مانیسمان قبل از روشن شدن دستگاه جوش تعیین می شود. چربی، زنگ زدگی، رنگ، رطوبت و ذرات روی محل اتصال می توانند رفتار حوضچه جوش را تغییر دهند و باعث ایجاد عیب شوند. سطحی که قرار است جوش بخورد باید تمیز، خشک و قابل بازرسی باشد.
در جوشکاری لوله مانیسمان، بعد از تمیزکاری، هم ترازی دو قطعه بررسی می شود و در صورت نیاز لبه ها پخ می خورند. پخ به شکل هندسی لبه ای گفته می شود که برای فراهم کردن نفوذ مناسب و دسترسی بهتر جوش به ریشه اتصال ایجاد می شود. ابعاد پخ و فاصله ریشه را نباید حدسی تعیین کرد؛ این مقادیر باید از دستورالعمل جوشکاری همان اتصال به دست آیند.
- سطح اتصال را از آلودگی، چربی و پوسته های سست پاک کنید.
- هم محوری لوله ها را با ابزار مناسب بررسی کنید.
- لبه ها را مطابق طراحی اتصال آماده کنید و از برش نامنظم پرهیز کنید.
- سلامت کابل، تورچ، اتصال زمین، شیلنگ گاز و سایر تجهیزات را کنترل کنید.
- برای اجرای کار در فضای بسته، تهویه و شرایط ایمنی محیط را بررسی کنید.
- اگر لوله قبلا در سرویس بوده است، تخلیه، پاکسازی و ایمن سازی آن را پیش از هرگونه کار حرارتی انجام دهید.
پیش گرمایش و کنترل حرارت در حین کار
پیش گرمایش در جوشکاری لوله مانیسمان به گرم کردن کنترل شده فلز پایه پیش از جوشکاری گفته می شود و در برخی فولادها و ضخامت ها برای کاهش سرعت سرد شدن و کنترل ریسک ترک مورد استفاده قرار می گیرد. نیاز به پیش گرمایش به جنس فولاد، ضخامت، دمای محیط، فرایند جوش و دستورالعمل پروژه وابسته است. بنابراین نباید برای همه لوله ها یک دمای ثابت و عمومی در نظر گرفت.
در جوشکاری لوله مانیسمان، علاوه بر پیش گرمایش، دمای بین پاس ها و میزان ورودی حرارت نیز باید کنترل شود. گرم کردن بیش از حد می تواند ساختار فلز یا هندسه اتصال را تحت تاثیر قرار دهد و سرد شدن خیلی سریع نیز در برخی فولادها مشکل ساز شود. در پروژه های مهندسی، این پارامترها بهتر است در WPS یا دستورالعمل تایید شده جوش مشخص باشند؛ WPS یعنی سندی که روش اجرای جوش و محدوده پارامترهای مجاز را تعیین می کند.
مراحل اجرایی جوشکاری لوله مانیسمان
فرایند دقیق جوشکاری لوله مانیسمان بر اساس نوع اتصال و روش انتخابی تغییر می کند، اما یک مسیر اجرایی منظم می تواند خطاهای رایج را کاهش دهد. ابتدا قطعات آماده می شوند، سپس هم ترازی و موقعیت اتصال کنترل می شود و پس از نقطه گذاری، جوش اصلی انجام می گیرد. پس از پایان کار نیز پاکسازی و بازرسی باید بخشی از همان فرایند تلقی شود.
نقطه گذاری و تثبیت اولیه
در جوشکاری لوله مانیسمان، نقطه گذاری اولیه برای ثابت نگه داشتن دو قطعه و حفظ هم ترازی آنها انجام می شود. این نقاط نباید جایگزین جوش اصلی تصور شوند و باید پس از کنترل هندسه اتصال، ادامه کار را هدایت کنند. اگر در این مرحله لوله از محور خارج شده باشد، تکمیل جوش فقط مشکل را پنهان می کند و آن را حل نمی کند.
اجرای پاس ریشه و لایه های بعدی
در جوشکاری لوله مانیسمان، پاس ریشه همان نخستین لایه ای است که اتصال داخلی دو قطعه را شکل می دهد و در بسیاری از اتصالات، کیفیت آن برای استحکام و آب بندی اهمیت ویژه ای دارد. پس از آن، بسته به ضخامت و روش، لایه های بعدی اجرا می شوند و هر لایه باید از نظر پاشش یا ناپیوستگی بررسی شود. در روش جوشکاری تیگ، کنترل پاس ریشه می تواند بسیار دقیق باشد، در حالی که پاس های پرکننده را می توان با روش دیگری ادامه داد.
در زمان اجرای جوشکاری لوله مانیسمان، سرعت حرکت، زاویه مشعل یا الکترود و طول قوس باید یکنواخت بماند. در همین مرحله از جوشکاری لوله مانیسمان، کنترل ریتم حرکت اهمیت ویژه ای دارد. تغییرات ناگهانی این عوامل می تواند شکل حوضچه و میزان نفوذ را تغییر دهد.
کنترل کیفیت و تست های پس از جوش
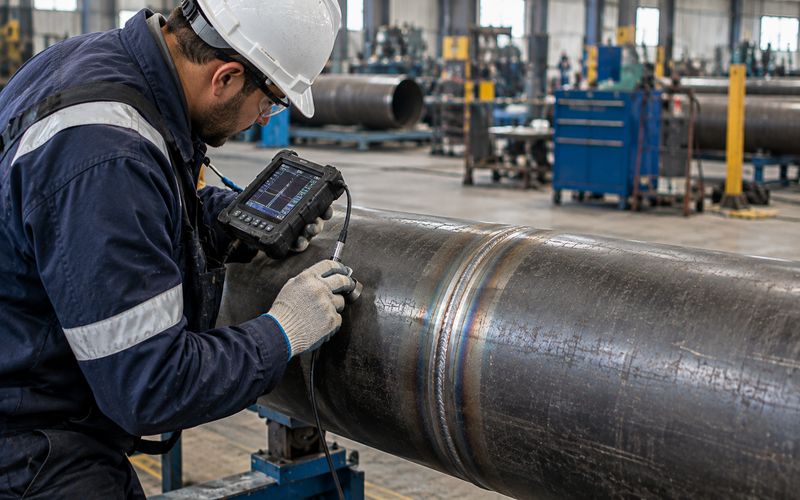
در جوشکاری لوله مانیسمان، پایان قوس به معنی پایان کار نیست. بعد از سرد شدن اتصال، ابتدا سطح جوش از نظر ترک، تخلخل سطحی، بریدگی کناره و ناپیوستگی های قابل مشاهده بررسی می شود. در پروژه های حساس، این بازرسی اولیه باید با روش های کنترل کیفیت تکمیل شود تا عیوبی که با چشم دیده نمی شوند نیز شناسایی شوند.
تست غیرمخرب در جوشکاری لوله مانیسمان روشی است که بدون آسیب جدی به قطعه، اطلاعاتی درباره سلامت اتصال در اختیار بازرس قرار می دهد. از روش هایی مانند بازرسی مایعات نافذ، آزمون اولتراسونیک یا رادیوگرافی بسته به نوع اتصال و الزام پروژه استفاده می شود. انتخاب آزمون به جنس، ضخامت، نوع عیب مورد انتظار و سطح اطمینان مورد نیاز بستگی دارد؛ بنابراین یک تست واحد برای همه پروژه ها مناسب نیست.
| روش کنترل | کاربرد کلی | نکته تصمیمساز |
|---|---|---|
| بازرسی چشمی | بررسی ظاهر و شکل عمومی جوش | اولین مرحله کنترل است و جای آزمون های تخصصی را نمی گیرد. |
| مایعات نافذ | شناسایی برخی ناپیوستگی های سطحی | برای عیوبی که به سطح راه دارند کاربرد دارد. |
| اولتراسونیک | بررسی عیوب داخلی با امواج صوتی | برای برخی ضخامت ها و هندسه ها گزینه مناسبی است و نیازمند اپراتور ماهر است. |
| رادیوگرافی | تصویربرداری از ساختار داخلی اتصال | در پروژه هایی که الزامات پذیرش مشخصی دارند می تواند به کار رود. |
نکته عملی این جدول برای جوشکاری لوله مانیسمان این است که کنترل کیفیت را باید از زمان طراحی اتصال در نظر بگیرید. برای مثال، اگر پروژه آزمون رادیوگرافی یا اولتراسونیک را الزام کرده باشد، دسترسی، شکل اتصال و امکان انجام بازرسی باید از ابتدا لحاظ شود. این نگاه از تعمیر دوباره جوش و توقف خط جلوگیری می کند.
خطاهای رایج که کیفیت جوش را پایین می آورند
در جوشکاری لوله مانیسمان، بعضی نقص ها نه از کمبود مهارت، بلکه از آماده سازی ضعیف یا انتخاب اشتباه روش شروع می شوند. جوشکاری روی سطح آلوده، استفاده از ماده مصرفی نامتناسب، بی توجهی به هم ترازی و اجرای جوش در شرایط محیطی نامناسب از خطاهای قابل پیشگیری هستند. پیش از مقصر دانستن دستگاه یا لوله، زنجیره آماده سازی و اجرای اتصال را بررسی کنید.
- بی توجهی به تمیزی: هرگونه روغن، رطوبت یا آلودگی می تواند کیفیت حوضچه را مختل کند.
- فیلر نامتناسب: ماده پرکننده باید با فلز پایه و دستورالعمل پروژه سازگار باشد.
- حرارت کنترل نشده: افزایش بی دلیل ورودی حرارت می تواند تغییر شکل یا افت خواص موضعی ایجاد کند.
- هم ترازی ضعیف: اختلاف محور دو لوله تنش و شکل نامناسب اتصال ایجاد می کند.
- پاک نکردن بین پاس ها: باقی ماندن سرباره یا آلودگی بین لایه ها احتمال ایجاد عیب را بیشتر می کند.
- حذف بازرسی: ظاهری بودن جوش به تنهایی برای پذیرش یک اتصال حساس کافی نیست.
مقایسه روش ها برای انتخاب سریع تر
برای انتخاب عملی در جوشکاری لوله مانیسمان، بهتر است مزیت هر روش را در کنار محدودیت آن ببینید. قوس الکتریکی معمولا انعطاف خوبی برای کارهای صنعتی و اجرایی دارد، TIG دقت و کنترل بیشتری ارائه می کند، MIG و MAG برای کارهای پیوسته و سرعت بالاتر جذاب هستند و اکسی استیلن در برخی تعمیرات یا شرایط خاص قابل استفاده است. جوش لب به لب و بوشن نیز بیشتر به طراحی اتصال مربوط هستند و می توانند با یکی از فرایندهای قوسی یا گازی اجرا شوند.
| شرایط پروژه | روش قابل بررسی | معیار انتخاب |
|---|---|---|
| اتصال دقیق و حساس | TIG | کنترل حوضچه و کیفیت سطح |
| کار صنعتی عمومی | قوس الکتریکی | انعطاف تجهیزات و امکان اجرای دستی |
| حجم کار زیاد و مسیر کارگاهی | MIG یا MAG | سرعت تغذیه سیم و امکان کنترل گاز محافظ |
| تعمیرات سبک یا محیط با دسترسی محدود به برق | اکسی استیلن | سادگی تجهیزات و تناسب با کاربرد |
| اتصال مستقیم دو لوله هم محور | جوش لب به لب | هم ترازی و طراحی صحیح لبه ها |
| اتصالات کوچک با قطعه واسط | بوشن جوشی | سازگاری با سایز و طراحی سیستم |
جوشکاری لوله مانیسمان در صنایع مختلف
در جوشکاری لوله مانیسمان در خطوط نفت و گاز، کنترل نشتی و دوام اتصال در برابر فشار و دما اهمیت بالایی دارد و به همین دلیل انتخاب روش تنها با توجه به سرعت اجرا کافی نیست. در پتروشیمی نیز جنس متریال و شرایط خورندگی سیال می تواند روی روش و مواد مصرفی اثر بگذارد. در نیروگاه ها و سامانه های بخار، الزامات حرارتی و کیفیت جوش باید با شرایط سرویس هماهنگ باشد.
در جوشکاری لوله مانیسمان در تاسیسات ساختمانی یا خطوط کم فشار، ممکن است سطح الزامات با یک خط فرایندی متفاوت باشد. این تفاوت در انتخاب روش جوشکاری لوله مانیسمان باعث می شود انتخاب اقتصادی تر همیشه به معنای انتخاب ارزان ترین فرایند نباشد. روش مناسب روشی است که کیفیت مورد نیاز را با تجهیزات، زمان و شرایط اجرایی پروژه متعادل کند.
نکات ایمنی مهم هنگام اجرای جوش
جوشکاری لوله مانیسمان یک کار حرارتی و برقی است و بی احتیاطی در آن می تواند برای اپراتور و محیط خطر ایجاد کند. تجهیزات حفاظت فردی شامل لباس مناسب، دستکش، محافظ چشم و صورت و بسته به شرایط، تجهیزات حفاظتی دیگر باید استفاده شود. محل کار نیز باید از مواد قابل اشتعال پاک باشد و در فضاهای بسته، تهویه مناسب فراهم شود.
در جوشکاری لوله مانیسمان، در مورد لوله هایی که قبلا در سرویس بوده اند، ایمن سازی اهمیت بیشتری دارد. صرف خالی بودن لوله کافی نیست و باید اطمینان حاصل شود که باقی مانده مواد قابل اشتعال یا خطرناک در آن وجود ندارد. قبل از هر کار حرارتی، روش ایمن سازی پروژه و مجوزهای مورد نیاز باید رعایت شود.
خرید لوله و تطبیق آن با نیاز جوشکاری
کیفیت جوشکاری لوله مانیسمان از لحظه خرید متریال تحت تاثیر قرار می گیرد. مشخصات لوله باید با نقشه و فهرست متریال پروژه تطبیق داده شود تا رده لوله، ضخامت و جنس آن با نیاز واقعی یکسان باشد. لوله ای که فقط از نظر سایز مناسب است اما از نظر گرید یا ضخامت با طراحی مغایرت دارد، گزینه درستی برای شروع فرایند نیست.
در زمان استعلام برای جوشکاری لوله مانیسمان، اطلاعاتی مثل سایز، رده لوله، استاندارد، مقدار مورد نیاز و نوع سرویس را مشخص کنید. این کار به تامین کننده اجازه می دهد محصول درست را پیشنهاد دهد و از خرید بر اساس نام عمومی جلوگیری می کند. برای پروژه ای که جوشکاری مانیسمان بخشی از آن است، بهتر است اطلاعات فنی متریال پیش از خرید نهایی با الزامات اتصال هماهنگ شود.
نگهداری و بازرسی دوره ای اتصال
حتی اتصال حاصل از جوشکاری لوله مانیسمان با کیفیت هم باید در طول سرویس پایش شود. خوردگی، لرزش، بارهای مکانیکی، تغییرات دما و شرایط محیطی می توانند به مرور روی ناحیه جوش اثر بگذارند. سطح لوله و محل اتصال را تمیز نگه دارید تا نشانه های زنگ زدگی، تغییر رنگ یا آسیب زودتر دیده شوند.
اگر در یک خط دارای جوشکاری لوله مانیسمان افت غیرعادی فشار، نشتی، ترک قابل مشاهده یا تغییر رفتار اتصال دیده شد، تعمیر را به تعویق نیندازید. در این شرایط، ابتدا باید علت مشخص شود و سپس بر اساس نوع عیب، بازرسی یا تست غیرمخرب مناسب انجام گیرد. تعمیر بدون شناسایی علت اصلی ممکن است فقط مشکل را برای مدت کوتاه پنهان کند.
چک لیست نهایی قبل از تحویل اتصال
برای جلوگیری از جا افتادن مراحل در جوشکاری لوله مانیسمان، پیش از تحویل کار یک مرور نهایی انجام دهید. این چک لیست برای جوشکاری لوله مانیسمان جایگزین الزامات پروژه نیست، اما برای کنترل عملی اجرای جوش می تواند مفید باشد. هر موردی که با نقشه یا دستورالعمل پروژه تضاد دارد باید با همان سند مرجع تعیین تکلیف شود.
- مشخصات لوله و قطعات با نقشه تطبیق داده شده است.
- سطح و لبه های اتصال تمیز و آماده شده اند.
- هم ترازی، فاصله اتصال و شرایط نقطه گذاری کنترل شده است.
- مواد مصرفی و فیلر مطابق مشخصات اتصال انتخاب شده اند.
- پارامترهای فرایند و دمای مورد نیاز طبق دستورالعمل اجرا شده اند.
- پس از جوش، سرباره و پاشش پاک و سطح اتصال بررسی شده است.
- بازرسی و تست غیرمخرب مورد نیاز پروژه انجام و مستند شده است.
جمع بندی و اقدام پیشنهادی برای انتخاب روش
جوشکاری لوله مانیسمان زمانی نتیجه قابل اتکایی می دهد که روش اتصال از روی شرایط واقعی پروژه انتخاب شود، نه از روی عادت یا در دسترس بودن یک دستگاه. ضخامت و رده لوله، جنس فولاد، نوع اتصال، موقعیت اجرا، کیفیت مورد انتظار و برنامه بازرسی باید در کنار هم دیده شوند. برای اتصال های دقیق و حساس، جوشکاری تیگ می تواند گزینه قابل بررسی باشد؛ برای کارهای صنعتی عمومی، قوس الکتریکی انعطاف مناسبی دارد و در پروژه های کارگاهی با حجم بالاتر، MIG یا MAG می توانند مطرح باشند.
اقدام منطقی برای شروع جوشکاری لوله مانیسمان پیش از خرید این است که مشخصات لوله، شرایط سرویس و نوع اتصال را یک جا جمع کنید و بر اساس آن روش جوش را تعیین کنید. بعد از آن، متریال مصرفی و برنامه تست را با همان مشخصات تطبیق دهید. در ایران دمیر، بهتر است استعلام لوله را نیز با همین اطلاعات فنی انجام دهید تا انتخاب محصول از مرحله خرید تا اجرای اتصال یکپارچه و قابل پیگیری باشد.
سوالات متداول
برای لوله مانیسمان نازک، TIG انتخاب مناسب تری است؟
در بسیاری از اتصال های دقیق و جداره های نازک، TIG به دلیل کنترل خوب حوضچه جوش می تواند گزینه مناسبی باشد. با این حال، ضخامت، جنس فولاد، نوع اتصال و دستورالعمل پروژه باید مبنای تصمیم باشد.
آیا برای همه لوله های مانیسمان می توان از یک نوع الکترود استفاده کرد؟
خیر؛ انتخاب الکترود باید با فلز پایه و الزامات اتصال سازگار باشد. برای همین، مشخصات متریال و دستورالعمل جوشکاری پروژه را پیش از تامین مواد مصرفی بررسی کنید.
بعد از جوشکاری لوله مانیسمان، تست غیرمخرب همیشه لازم است؟
نیاز به تست به حساسیت سرویس، مشخصات فنی و الزامات بازرسی پروژه بستگی دارد. در اتصال های حساس، بسته به طراحی می توان از روش هایی مانند رادیوگرافی، اولتراسونیک یا مایعات نافذ استفاده کرد و تصمیم نهایی باید طبق الزامات پروژه باشد.